全站搜索 钣金
放热焊接是把铜覆钢、铜绞线和钢构件连成一体的常用方式,模具选得对不对,直接决定接头的外观和导电性能。选模具先看接头形式,常见有对接、T 接、十字接和线夹到平面的连接,不同形式对应不同型腔,不能混用。
导体规格是第二个依据。同一种接头形式,导体截面不同,型腔尺寸也不同,模具上一般标有适配范围。用大模具焊小截面导体,熔液量过多容易溢出、接头出现凹陷;用小模具焊大截面,熔接不充分,接头内部会有气孔。
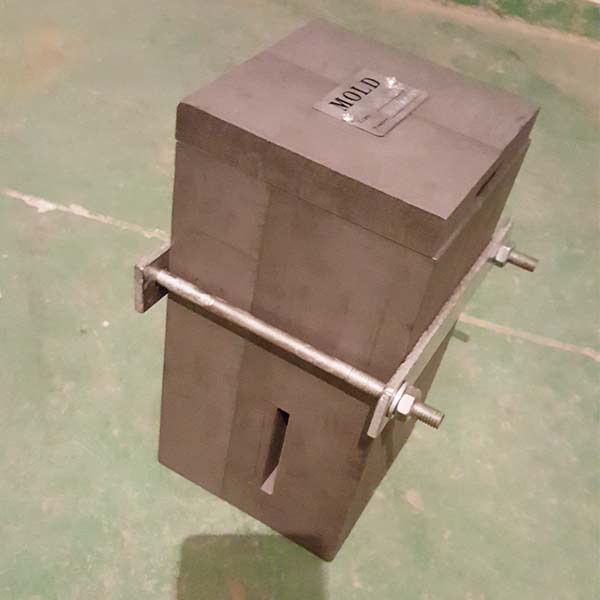
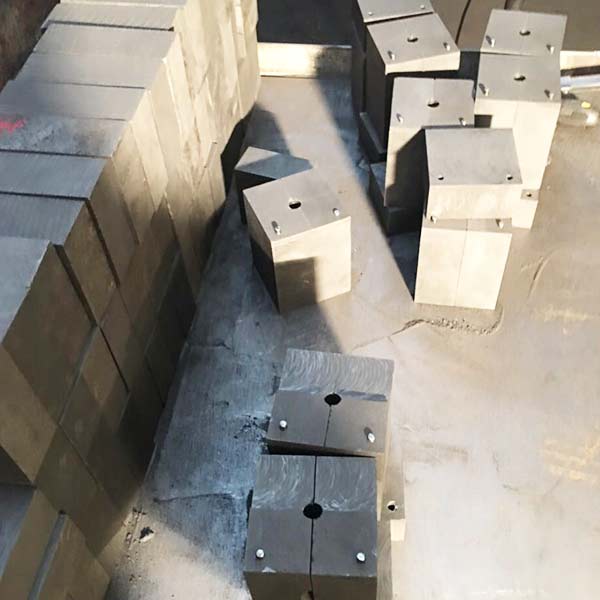
模具材质多为石墨,强度高但脆,运输和搬运时要避免磕碰。型腔边缘如果出现缺口或烧蚀扩大,焊出的接头就会带飞边、形状不规整,这种模具建议更换,不要靠多放药粉来凑。
使用前要把型腔清理干净。上一次焊接残留的熔渣、铜屑会影响合模精度,合模后缝隙变大,熔液容易从缝里渗出。清理用软毛刷和专用刮刀,不要用硬物敲击型腔面。
焊接前导体表面要除油除锈,铜覆钢的铜层和钢芯都要露出金属光泽,插入型腔时到位、居中,两侧用夹具固定,防止焊接过程中位移。药粉按规定量倒入,点火后人员退到安全距离。
焊完等模具自然冷却再开模,过早开模接头容易变形。开模后检查接头是否饱满、有无缩孔,飞边用锉刀修平,然后做外观和电阻抽检。模具连续使用次数多了要检查型腔尺寸,这是很多现场容易忽略的一环。